Makine Zımpara Kağıdı Neden Aşırı Isınır? Nedenleri ve Pratik Çözümler
Makinede taşlama sırasında bir iş parçası ısındığında, birçok kişinin ilk tepkisi iş mili hızının çok yüksek olması veya zımpara kağıdının kum miktarının hatalı olmasıdır. Ancak atölyeye daha yakından bakıldığında, sıcaklığın temel nedeninin genellikle makine ayarları değil, kesme koşulu olduğu ortaya çıkıyor.makine zımparası. Aşındırıcı tanecikler kesmeden sürtünmeye geçtiğinde mekanik enerjinin neredeyse tamamı ısıya dönüşür ve iş parçası sıcaklığının hızla yükselmesine neden olur. Bu sorunu çözmek için üç temel faktörün sistematik olarak araştırılması gerekir: kesme, talaş kaldırma ve basınç.
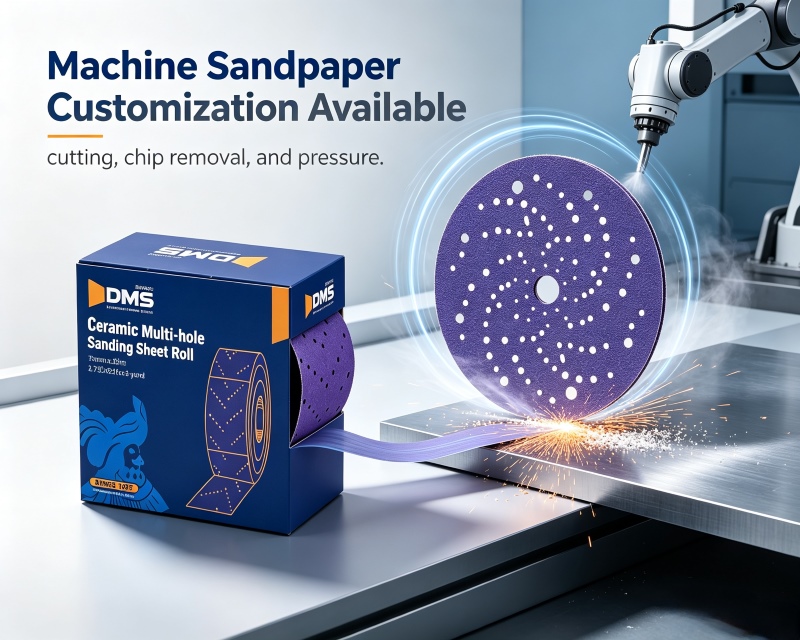
İlk önce, olup olmadığını kontrol edinmakine zımparasıetkisiz hale geldi. Düzgün çalıştığında, aşındırıcı taneler keskindir ve malzemeyi toz haline getirmek yerine talaşları keser. Taneler donuklaştığında veya yüzey döküntülerle tıkandığında zımpara kağıdı iş parçasının yüzeyi boyunca kayacaktır; his pürüzlüden pürüzsüze değişecek, ses keskinden mata dönüşecek ve zımpara kağıdının yüzeyinde parlak, sırlı bir tabaka görünebilir. Bu noktada taşlama işlemine devam edilirse temas alanında ısı birikerek ahşabın kavrulmasına ve potansiyel olarak metal üzerinde mavi noktalar oluşmasına neden olur. Zımpara kağıdını değiştirme zamanlaması, zaman tahminlerine göre değil, şu üç göstergeye dayanmalıdır: ses, his ve zımpara kağıdı yüzeyinin görünümü. Makinenin zımpara kağıdını önceden yeni, kaliteli bir kağıtla değiştirmek, yanmış bir iş parçasının yeniden işlenmesinden çok daha az maliyetlidir.
Basınç kontrolü sorunların sıklıkla ortaya çıktığı ikinci alandır. Birçok kişi, yavaş taşlamanın yetersiz kuvvetten kaynaklandığını varsayar ve bu nedenle daha sert bastırır. Bununla birlikte, basınç ne kadar yüksek olursa, temas alanı da o kadar büyük olur, aşındırıcı tanecikler üzerindeki aşırı yük o kadar şiddetli olur ve talaş kaldırma alanı o kadar fazla sıkıştırılır. Sonuç olarak zımpara kağıdı daha hızlı tıkanır, motor yükü artar ve iş parçası daha hızlı ısınır. Doğru yaklaşım, ellerinizi yalnızca yönü yönlendirmek için kullanarak ve zımpara kağıdı ile iş parçası arasındaki teması korumaya yetecek kadar basınç uygulayarak işi makinenin yapmasına izin vermektir. Geniş alanları zımparalarken sabit, eşit bir hız sağlayın ve temas noktasının sürekli değişmesini sağlayın, böylece ısının çevreye dağılması için zaman olur.
Talaş kaldırma ve ısı dağıtımı üçüncü önemli unsurlardır. Toz birikmesi, ısı oluşumuna gizli bir katkıda bulunur; Zımpara kağıdı arasındaki boşluklarda sıkışan taşlama artıkları yalnızca talaş kaldırma yolunu tıkamakla kalmaz, aynı zamanda temas alanında ısıyı hapsederek yalıtım katmanı görevi de görür. Toz toplama sisteminin engelsiz tutulması ve zımparalama yüzeyinin ve makine havalandırmalarının düzenli olarak temizlenmesi, ısı dağılımını önemli ölçüde artırabilir. Islak öğütme uygulamalarında su, yalnızca yağlayıcı görevi görmekle kalmaz, daha da önemlisi, öğütme sırasında oluşan ısıyı sürekli olarak uzaklaştırır. Su akışı yetersiz olduğunda su filmi temas yüzeyinin tamamını kaplayamaz ve lokal kuru taşlama alanlarının hızla ısınmasına neden olur. Hem öğütme artıklarını hem de ısıyı uzaklaştırmak için yeterli su akışının sağlanması, ıslak öğütme sırasında sıcaklığın kontrol edilmesi için temel bir gerekliliktir.
Ekipman ile zımpara kağıdı arasındaki uyum da ısı oluşumunu etkiler. Kullanmamakine zımparasıKaba taşlama için çok ince tanecik kullanılması, döküntü için yetersiz alana neden olur, bu da alanın hızla dolmasına ve sürtünmeye dayalı taşlama durumuna geçmesine neden olur. İşleme aşamasına göre uygun tane boyutunu seçin: malzemeyi hızlı bir şekilde çıkarmak için kaba taşlama için daha kaba tane kullanın, ardından ince öğütme için daha ince taneciklere geçin. Ekipman değişken hız kontrolünü destekliyorsa, ince iş parçaları, ısıya duyarlı malzemeler üzerinde çalışırken veya ince bitirme sırasında dönüş hızının uygun şekilde azaltılması, birim zaman başına üretilen sürtünme ısısını en aza indirebilir.
Yukarıdaki ayarlamaları yaptıktan sonra ısı üretimi sorunları devam ederse aşındırıcı tipinin mevcut çalışma koşullarına uygun olup olmadığını değerlendirin. Sıradan alüminyum oksit aşındırıcılar donuklaştıktan sonra kendiliğinden dökülmezler, bu da onları donuklaşma, sürtünme ve sıcaklık artışı döngüsüne yatkın hale getirir. Öte yandan seramik aşındırıcılar, kendiliğinden bilenme özelliklerine sahiptir: mikrokristaller donuklaştıkça, mikroskobik olarak kırılarak yeni kesici kenarlar ortaya çıkarlar. Bu, sürekli makineyle taşlama sırasında daha uzun bir kesme aralığını korumalarına olanak tanır ve bu da nispeten istikrarlı bir ısı üretimi sağlar. DMS'deki editör ekibi, satın almadan önce aynı iş istasyonunda az sayıda numune kullanarak karşılaştırmalı testler yapmanızı önerir. Tek bir tabakanın etkili öğütme süresini gözlemleyinmakine zımparasıve bunların toplu olarak değiştirilip değiştirilmeyeceğine karar vermeden önce iş parçasının sıcaklık artışı.
Alakalı haberler
- Dalga İşaretleri mi alıyorsunuz? Pnömatik Zımpara Kağıdı Kullanırken Kontrol Edilecek Hususlar
- Az Tozlu Zımparalamada Çevre Dostu Seramik Zımpara Kağıdının Faydaları Nelerdir?
- Su Geçirmez Kaplamanın Islak Zımpara Kağıdı Üzerinden Soyulması Neye Sebep Olur? Temel Kullanım İpuçları
- Seramik Zımpara Kağıdı ve Silisyum Karbür Zımpara Kağıdı: Taşlama İşiniz İçin Nasıl Seçilir?
- Elektronik Üretiminde Anti Statik İnce Zımpara Kağıdı Neden Önemlidir?
- Gözenekli Toz Toplayan Otomotiv Zımpara Kağıdı Geçişe Değer mi?
bana mesaj bırak
yeni ürünler


Haber Önerileri